2026-08-11
A Lagertruck är ett av de mest kapitalintensiva köpen en distributionsanläggning kommer att göra, och beslutet stannar sällan vid priset. Golvlayout, rackhöjd, gångfrigång, arbetscykel och till och med lagergolvets sammansättning avgör vilka chassi-, mast- och drivlinskonfigurationer som faktiskt kommer att fungera tillförlitligt under en flerårig livslängd. Som en tillverkningsanläggning som konstruerar och producerar materialhanteringsutrustning direkt, närmar vi oss detta annorlunda än en allmän utrustningskatalog – varje specifikation nedan återspeglar vad våra ingenjörs- och testteam faktiskt validerar på produktionsgolvet innan en enhet skickas, inte marknadsföringssiffror hämtade från en broschyr.
De flesta driftsteam utvärderar gaffeltruckar enbart utifrån kapacitet och pris, och upptäcker sedan månader senare att enheten inte kan klara en ställningsgång, inte klarar ett andra skift utan spänningsnedgång eller sliter ut hydrauliska tätningar snabbare än förväntat i en kylförvaringsmiljö. Den här sidan är skriven från tillverkningssidan av det gapet - de tekniska begränsningarna, byggmaterialen och testprocedurerna som avgör om en gaffeltruck faktiskt presterar som dess specifikationsblad gör anspråk på när den väl är utplacerad på ett riktigt lagergolv.
De flesta köpguider beskriver gaffeltruckar enbart efter kategori - motvikt, skjutstativtruck, smalgång - utan att förklara varför dessa kategorier existerar i första hand. Ur tillverkningssynpunkt spåras varje konfigurationsbeslut tillbaka till tre tekniska begränsningar: chassiviktsfördelning, hydraulisk lyftkapacitet på höjden och termisk hantering av drivlinan under kontinuerlig cykling. En gaffeltruck som är klassad för 3 000 kg på marknivå har inte samma 3 000 kg-klassificering vid en 9-meters lyfthöjd - lastkapaciteten minskar när mastförlängningen ökar, och denna minskningskurva är precis vad som skiljer en välkonstruerad enhet från en undermotoriserad.
Vår produktionslinje testar varje chassi mot en nominell kapacitetskurva, inte ett enda toppnummer. Detta har direkt betydelse för anläggningsoperatörer eftersom publicerade siffror för "maximal kapacitet" på ett specifikationsblad ofta mäts vid minsta lyfthöjd och standardlastcentrum – förhållanden som sällan matchar verklig lagerdrift där laster lyfts till ställhöjd tre, fyra eller fem meter upp. Att förstå detta sänkningsförhållande är den enskilt mest användbara tekniska kunskapen en köpare kan tillämpa innan de jämför enheter.
Chassiets viktfördelning följer samma logik. Motviktsplacering på baksidan av ramen finns speciellt för att kompensera för det lastmoment som skapas när gafflar sträcker sig framåt under en upphöjd mast. Om motvikten är underdimensionerad i förhållande till masthöjd och nominell kapacitet, blir enheten instabil vid full utdragning långt innan den når sin tryckta kapacitetsgräns – ett felläge som sällan dyker upp i en showroom-demonstration utan dyker upp snabbt när en anläggning kör utrustningen i full rackhöjd under verkliga belastningsförhållanden.
Kapaciteten mäts vid ett standard 500 mm lastcentrum. Laster med längre tyngdpunkt minskar den effektiva lyftkapaciteten, ibland med 15–20 %. Våra specifikationer visar kapacitet över tre lastcentra, inte ett.
Frilyftshöjd (innan masten sträcker sig utåt) avgör om en enhet kan arbeta under låga takbjälkar eller släpvagnsinteriörer utan problem med frigång ovanför.
Duty cycle definierar hur många driftstimmar per skift en drivlina och hydraulpump är konstruerade för att klara utan termisk nedstötning. Kontinuerliga flerskiftsanläggningar kräver en tyngre belastning än enskiftsdrift.
Däckets kontaktyta och chassivikt bestämmer trycket som utövas på lagergolvet. Mezzanine och anläggningar på upphöjda våningar behöver denna siffra verifieras före utplacering, inte efter.
Yttre svängradie, inte bara chassilängden, bestämmer minsta arbetsgång. En kortare hjulbas minskar radien men kan påverka stabiliteten vid full lyfthöjd.
Elektriska enheter byggs vanligtvis kring 24V, 48V eller 80V system. Arkitekturer med högre spänning tål i allmänhet tyngre belastningar över längre skift med mindre spänningssänkning.
Facilitetslayout är utgångspunkten för konfiguration, inte en eftertanke som tillämpas efter att en enhet redan har köpts. Fyra layoutvariabler väger tyngst i detta beslut: arbetsgångens bredd, rackhöjd, golvytans skick och färdavstånd från brygga till förvaring. Varje variabel interagerar med de andra, vilket är anledningen till att en konfiguration som fungerar bra i en anläggning kan fungera dåligt i en annan med en liknande stativhöjd men en annan gångbredd eller golvgrad.
Köravståndet mellan lastkajen och förvaringsställen är ofta underviktade i konfigurationsbeslut. En anläggning med långa körsträckor drar nytta av en högre topphastighet och en drivlina som är byggd för ihållande rörelse snarare än den frekventa stopp-start-cyklingen som är typisk för plockningsoperationer i snäva gångar. Att välja ett chassi som är trimmat för stopp-start-respons i en långtidsanläggning resulterar i onödigt slitage på drivlinan och långsammare cykeltider än en enhet konstruerad för långvarig körning.
Gångar över 3,2 meter rymmer motviktskonfigurationer med standardsvarvgeometri, vilket förenklar underhållsåtkomsten och tillåter en enda enhet att hantera både lagring och förflyttning från brygga till lager.
Gångar mellan 1,6 och 2,7 meter kräver räckvidds- eller smalgångsmastkonfigurationer med sidoförskjutande vagnar, vilket ger flexibilitet vid svängning för ökningar av lagringstätheten på upp till 40 %.
Faciliteter som kör både golvförvaring och höglagringslagring använder ofta två chassityper parallellt snarare än att kompromissa med en enda mellanklassenhet för båda uppgifterna.
Faciliteter med golvklassvariationer eller expansionsfogar drar nytta av förstärkt axelmontering och däck med större diameter, vilket minskar chassibelastningen från upprepad stötbelastning under färd.
Tabellen nedan återspeglar de specifikationsintervall som vårt ingenjörsteam validerar över standardproduktionskörningar. Siffrorna representerar testade intervall snarare än enpunktsmarknadsföringssiffror, eftersom faktisk prestanda beror på belastningscentrum, omgivningstemperatur och golvets kondition. Köpare som jämför enheter från olika källor bör begära samma intervallbaserade data snarare än att acceptera en enda toppsiffra, eftersom toppsiffror ensamma är en dålig förutsägelse av verkliga prestanda.
| Specifikation | Standard tjänsteklass | Heavy Duty Class | Hög-Rack klass |
| Nominell kapacitet | 1,5–2,5 ton | 3,0–5,0 t | 1,2–2,0 t |
| Max lyfthöjd | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Arbetsgång | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Drivlina | Elektrisk / IC | IC / Diesel | Elektrisk |
| Duty Cycle | Enkel-dubbel skift | Kontinuerlig | Enkel-dubbel skift |
| Marktryck | Måttlig | High | Låg–måttlig |
| Typisk reshastighet | 14–17 km/h | 18–22 km/h | 8–11 km/h |
| Batteri/bränslesystem | 48V–80V elektrisk | Diesel/gasol | 48V–80V elektrisk |
Valet av drivlina påverkar mycket mer än bränslekostnaden. Elektriska drivlinor eliminerar avgasutsläpp helt, vilket minskar kraven på ventilationsinfrastruktur i slutna lokaler och sänker omgivningsljudnivåerna tillräckligt för att på ett meningsfullt sätt förbättra kommunikationssäkerheten på ett livligt lagergolv. Förbränningsenheter, däremot, levererar uthållig effekt utan de körtidsbegränsningar som är kopplade till batteriladdningscykler, vilket förblir relevant för anläggningar som kör kontinuerliga flerskiftsdrift utan dedikerad laddningsinfrastruktur.
Batterikemi lägger till ytterligare ett lager av beslutsfattande inom elektriska konfigurationer. Översvämmade blybatterier är fortfarande det vanligaste valet på grund av lägre kostnad i förväg och välförstådda underhållsprocedurer, men de kräver en fullständig laddnings- och nedkylningscykel och regelbundna kontroller av vattennivån. Förseglade underhållsfria batterier minskar servicekraven till en högre förhandskostnad, medan snabbladdningskompatibla system tillåter möjlighetsladdning under skiftuppehåll, vilket minskar behovet av batteribytesinfrastruktur i flerskiftsanläggningar.
Noll avgasutsläpp, lägre ljudeffekt, minskade vibrationer och färre schemalagda underhållsintervaller jämfört med förbränningsdrivlinor, vilket gör elektriska konfigurationer väl lämpade för slutna, temperaturkontrollerade anläggningar.
Uthållig kraftleverans utan stilleståndstid för laddningscykeln, snabbare tankning jämfört med batteriladdning och starkare prestanda i utomhus- eller blandade inomhus- och utomhusbruk.
Större anläggningar använder ofta elektriska enheter för drift av rack inomhus och förbränningsenheter för utomhusbruk och lastning av släpvagnar, som matchar drivlinans styrkor till specifika arbetszoner.
Utöver publicerade specifikationer avgör strukturell byggkvalitet den totala ägandekostnaden mycket mer än klistermärkespriset. Fyra områden förtjänar direkt granskning under utvärderingen, eftersom dessa komponenter upplever den högsta kumulativa stressen under en flerårig livslängd och är de dyraste att ersätta efter för tidigt fel.
Mastkanaler upplever upprepad flexbelastning genom tusentals lyftcykler. Helsvetsade stålkanalsektioner med förstärkt tvärstag motstår utmattningssprickor mycket längre än alternativ med bultar eller lättare mätare, särskilt i miljöer med kontinuerliga skift.
Hydrauliska polyuretan-tätningar bibehåller prestanda över ett bredare temperaturområde än standardgummiblandningar, vilket har stor betydelse för kylförvaring eller utomhus närliggande lastkajmiljöer.
E-coat-grundning följt av pulverlackering ger betydligt längre korrosionsbeständighet än målade ramar i ett lager, särskilt relevant för anläggningar nära kustområden eller med hög luftfuktighet.
Gafflar tillverkade av högre kolstål med korrekt värmebehandling motstår böjning under upprepad punktbelastning betydligt bättre än alternativ av lägre kvalitet, vilket minskar risken för gaffeldeformation under nominell kapacitet.
Inköpspriset representerar en bråkdel av den totala livstidskostnaden för en lagertruck som arbetar under en livslängd på fem till sju år. Schemalagda underhållsintervaller, tillgänglighet av reservdelar och drivlinaspecifika servicekrav avgör den löpande driftskostnaden mycket mer än den initiala kapitalutgiften. Anläggningar som bygger ett underhållsschema kring den faktiska driftcykeln – snarare än en generisk tillverkares standard – rapporterar konsekvent längre serviceintervall mellan större komponentbyten.
Hydraulsystemets underhåll följer ett förutsägbart mönster kopplat till drifttimmar snarare än kalendertid. Vätskeförorening från tätningsslitage påskyndar komponentnedbrytningen över hela hydraulkretsen, varför vätskeinspektion med regelbundna timintervall, snarare än årlig inspektion enbart, ger en mätbart längre livslängd för pumpar och cylinder. Däckslitage följer ett liknande timbaserat mönster, med solida press-on-däck som vanligtvis kräver byte med längre intervall än pneumatiska däck vid högcykeldrift inomhus.
Hydraulvätskenivåkontroll, däckslitageinspektion, bromssystemets funktionstest och batteripolinspektion för elektriska konfigurationer.
Fullt byte av hydraulvätska och filter, smörjning av mastkedjor och spänningskontroll samt inspektion av drivaxellager.
Transmissionsvätskebyte för förbränningsenheter, omfattande mastrulleinspektion och strukturell svetspunktsnyinspektion.
Förarskyddssystem är konstruerade i chassit snarare än att läggas till som en eftertanke. Skyddskonstruktioner är belastningsklassade för att skydda mot nedfallande skräp i förvaringsmiljöer, medan förarens fasthållningssystem, inklusive säkerhetsbälteslåsningskretsar, förhindrar inkoppling av drivlinan tills föraren är ordentligt fastsatt. Lastryggstödsförlängningar förhindrar gods från att förskjutas bakåt mot förarutrymmet under transport, en detalj som blir särskilt relevant vid hantering av staplade eller oregelbundet formade laster.
Stabilitetskontrollsystem övervakar mastvinkel, lastvikt och körhastighet samtidigt, vilket automatiskt begränsar lyfthöjden eller körhastigheten när kombinationen av dessa faktorer närmar sig chassistabilitetströskeln. Denna typ av aktiv säkerhetsövervakning har blivit alltmer standard i mellanklass- och tunga konfigurationer, vilket minskar risken för vältning under svängmanövrar vid delvis eller full lyfthöjd.
Vilken lastkapacitet behöver en vanlig lagertruck?
För allmän pallhantering med standardpallar på 1 000–1 200 kg täcker en klassad enhet på 1,5–2,5 ton de flesta lagerverksamheter. Anläggningar som hanterar tyngre industriella laster bör dimensioneras till minst 25 % över sin maximala förväntade pallvikt för att ta hänsyn till variationer i lastcentrum.
Hur skiljer sig lyfthöjden från masthöjden?
Lyfthöjd avser den maximala gaffelhöjden, medan masthöjden avser den kollapsade eller förlängda fysiska mastkonstruktionen. En mast kan sträcka sig till 9 meters lyfthöjd samtidigt som den kollapsar till under 2,3 meter för frigång över huvudet under transport eller lågt i tak.
Vilken gångbredd krävs för en skjutstativtruck?
Räckviddstruckar kräver vanligtvis en arbetsgång på mellan 2,3 och 2,7 meter, jämfört med 3,2–3,6 meter för standardmotviktsenheter, vilket möjliggör betydligt tätare racklayouter i samma golvyta.
Är elektrisk eller intern förbränning bättre för användning inomhus i lager?
Elektriska drivlinor är i allmänhet att föredra inomhus på grund av noll avgasutsläpp, lägre ljudnivåer och minskade ventilationskrav. Förbränningsenheter förblir relevanta för utomhusarbete på gården eller kontinuerlig tung cykling där laddningsstopp är opraktisk.
Hur ofta ska hydraulolja inspekteras på en lagertruck?
Hydraulvätskenivåerna bör kontrolleras var 250:e drifttimme, med ett fullt vätske- och filterbyte planerat till 1 000–1 500 timmar beroende på arbetscykel och omgivande driftstemperatur.
Kan en gaffeltruck hantera både golvförvaring och höghylla?
En räckviddskonfiguration för medelhög räckvidd kan betjäna måttliga rackhöjder upp till ungefär 7–8 meter, men anläggningar med rack över 9 meter kräver vanligtvis en dedikerad högrackenhet för stabil, kodkompatibel drift.
Vilka golvförhållanden begränsar val av gaffeltruck?
Ojämna golvbeläggningar, expansionsfogar och upphöjda golv eller mezzaningolv med begränsad belastning begränsar alla vilken chassivikt och däcktyp som säkert kan användas. Marklagertrycket ska alltid verifieras mot anläggningens golvbelastningsdokumentation.
Hur lång tid tar batteriladdningen på en elektrisk lagertruck?
Standard bly-syra batterisystem kräver vanligtvis 8 timmar för en full laddning plus en 8-timmars nedkylningsperiod. Snabbladdningskompatibla system kan minska detta avsevärt, vilket möjliggör möjlighetsladdning under skiftuppehåll utan fulla batteribyten.
Vad är den typiska livslängden för en lagertruck?
Under vanlig enkel- eller dubbelskiftsdrift med planerat underhåll, levererar en välbyggd enhet vanligtvis 10 000 till 15 000 drifttimmar före större komponentöversyn, vilket motsvarar ungefär fem till sju års kontinuerlig drift.
Håller solida däck eller pneumatiska däck längre inomhus?
Solida press-on-däck håller vanligtvis längre än pneumatiska däck i betonggolvsmiljöer inomhus, eftersom de inte är föremål för punkteringsrisk och upplever långsammare slitage vid upprepad stopp-start-cykling.
Vilka tillbehör läggs vanligtvis till i en lagertruck?
Sidoförskjutare, gaffelställare, laststabilisatorer och roterande klämmor är de vanligaste tillbehören, var och en monterad direkt på vagnsplattan under tillverkningen snarare än eftermonterad.
Hur påverkar omgivningstemperaturen gaffeltruckens prestanda?
Kyllagringsmiljöer minskar batterikapaciteten och gör hydraulvätskans viskositet styv, vilket båda fördröjer lyftens responstid. Enheter avsedda för kylförvaring kräver vanligtvis lågtemperaturtätningar och batteriisoleringspaket.
Däcksammansättning och konstruktion påverkar körstabilitet, golvyteskydd och energieffektivitet mer än vad de flesta köpare initialt räknar med under specifikationen. Solida press-on-däck motstår punkteringsskador helt och håller sin form under kraftig punktbelastning, vilket gör dem till standardvalet för betonggolv inomhusdrift med höga cykler. Pneumatiska och däckalternativ byter ut en del av punkteringsmotståndet för förbättrad stötdämpning, vilket blir relevant på anläggningar med expansionsfogar, dockningsplattor eller mindre ytojämnheter där åkkomforten påverkar förarens trötthet under långa skift.
Däckens diameter och bredd påverkar också marklagertrycket oberoende av chassivikten. Ett bredare däckfotavtryck fördelar chassivikten över en större kontaktyta, vilket minskar punkttrycket på upphöjda golv eller mezzaningolv där belastningen per kvadratmeter är en fast begränsning. Anläggningar som arbetar på epoxibelagda golv eller hartsgolv bör dessutom bekräfta kompatibilitet med däckblandningar, eftersom vissa gummiformuleringar kan märka eller försämra specialgolvbeläggningar vid upprepad kontakt och vridfriktion.
Tillbehörskompatibilitet bestäms av vagnsklass snarare än gaffellängd enbart, och felaktiga vagnklasser är ett av de vanligaste konfigurationsfelen i anläggningar som köper tillbehör separat från basenheten. Klass II och Klass III vagnfästen motsvarar specifika hydrauliska flödeshastigheter och monteringsfästens dimensioner, vilket innebär att ett redskap klassificerat för en vagnklass inte kommer att integreras korrekt, eller säkert, i en annan klass utan modifiering.
Sidoväxlingar tillåter laterala gaffeljusteringar utan att flytta om hela chassit, vilket minskar cykeltiden i snäva gångplockningsoperationer där upprepad finjustering mot en kuggstångsyta annars skulle sakta ner genomströmningen. Gaffelställare utökar detta ytterligare genom att tillåta justering av gaffelavstånd från förarsätet, vilket är användbart i anläggningar som hanterar variabla pallbredder över ett enda skift. Roterande klämmor och laststabilisatorer tillgodoser specialiserade hanteringsbehov såsom trum- eller rullformatgods och specificeras vanligtvis i produktionsskedet så att hydraulkretskapaciteten är rätt dimensionerad för den extra redskapsbelastningen från början.
Varje chassi som produceras på vår linje genomgår en strukturerad kvalitetskontroll innan de lämnar anläggningen. Ramsvetsar inspekteras under belastningstestning före målningsapplicering, hydrauliska system genomgår trycktestning vid 1,5x nominellt arbetstryck och färdiga enheter cykeltestas med full nominell kapacitet över hela mastens förlängningsintervall innan den slutliga inspektionen signerar. Produktionen är certifierad enligt ISO 9001 kvalitetsledningsstandarder, och enheter avsedda för reglerade marknader är byggda enligt CE-överensstämmelsekrav som täcker strukturell säkerhet, elektriska system och operatörsskyddsstandarder.
Komponentspårbarhet bibehålls under hela produktionskörningen, med svetsinspektionsregister, hydrauliska trycktestresultat och slutcykeltestdata loggas mot varje chassiserienummer. Denna spårbarhet blir särskilt relevant för anläggningar som arbetar under interna säkerhetsrevisionskrav, där dokumenterad testhistorik stöder utrustningscertifiering och granskning av försäkringsefterlevnad.
Eftersom tillverkning sker direkt på vårt produktionsgolv, kan konfigurationsändringar – masthöjd, gaffellängd, däcksammansättning, redskapsmontering, spänningssystem – specificeras i produktionsstadiet snarare än eftermonteras. Detta är särskilt relevant för anläggningar med icke-standardiserade stativhöjder, ovanliga lastdimensioner eller specifika redskapskrav såsom gaffelställare, sidoförskjutare eller roterande klämmor.
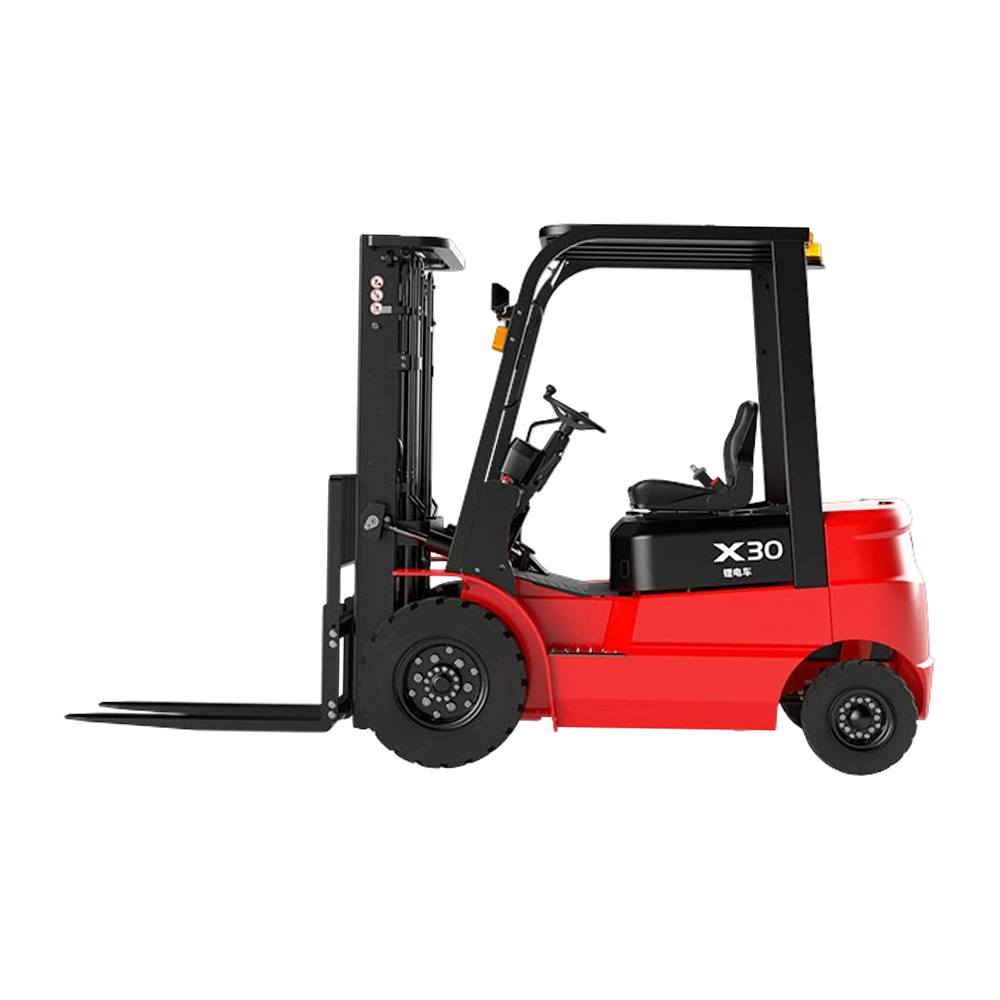
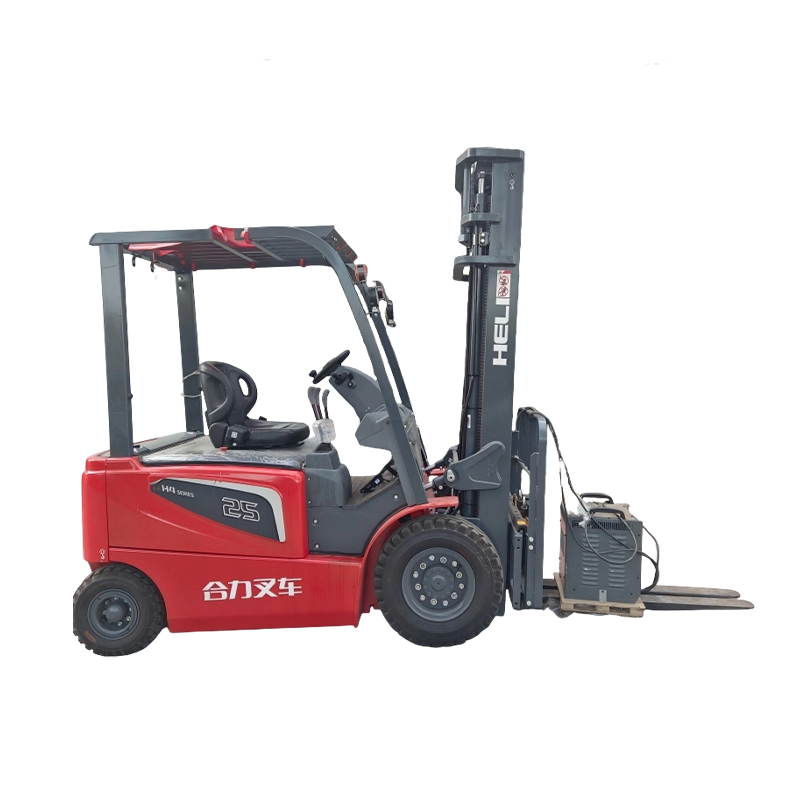
Byggd på 48V eller 80V arkitektur med växelströmsdrivmotorer, storlekar från 1,5 till 3,5 ton, konstruerade för flerskiftsdrift inomhus med minimalt buller och nollutsläpp.
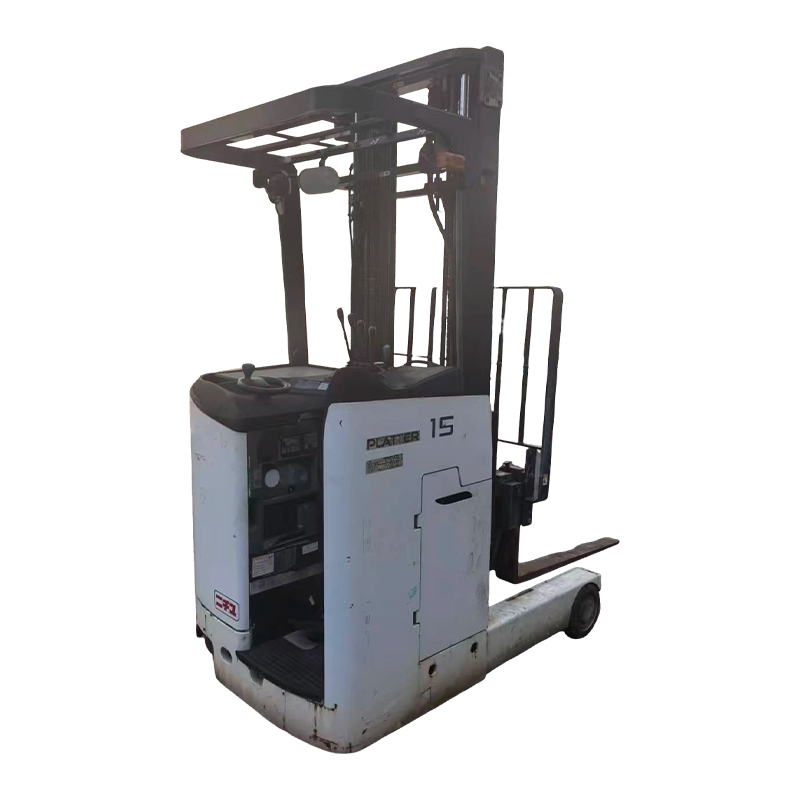
Visa konfigurationsalternativMastkonstruktion med smalt chassi konstruerad för gångbredder från 2,3 meter, med lyfthöjder upp till 11 meter för förvaringsapplikationer med hög densitet.
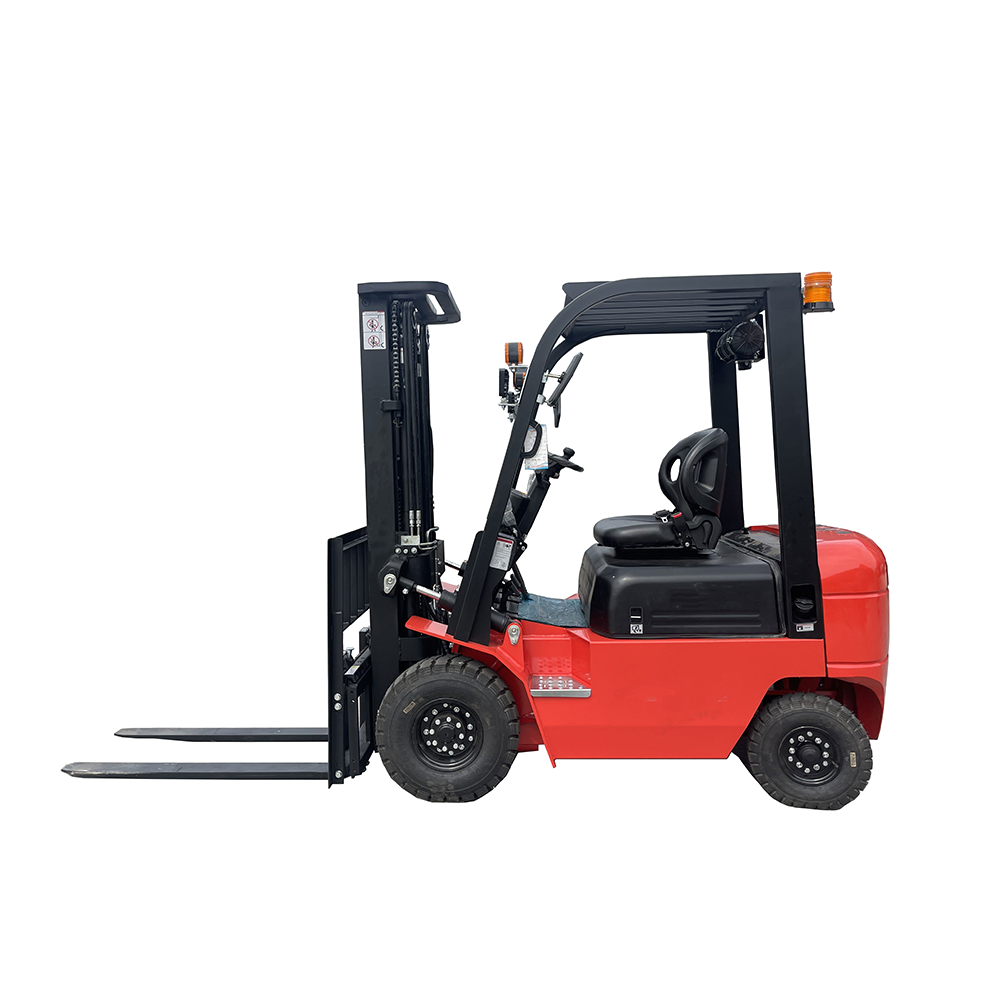
Visa konfigurationsalternativDiesel- och LPG-drivlinor byggda för kontinuerligt skift utomhus och blandad inomhus-utomhusdrift, klassad från 3 till 5 ton med förstärkt ramkonstruktion.
Visa konfigurationsalternativHydrauliska tätningar med låg temperatur, isolerade batterifack och korrosionsbeständiga rambeläggningar konstruerade för varaktig lagerdrift under noll.
Visa konfigurationsalternativAnläggningar med icke-standardiserade krav – utökad gaffellängd, anpassade spänningssystem, specialiserade tillbehör eller regionala överensstämmelsecertifieringar – kan begära konfigurationsjusteringar direkt i produktionsstadiet. Vårt ingenjörsteam arbetar från anläggningsspecifikationer, inklusive gångmått, dokumentation av rackhöjder och golvbelastningsklasser, för att rekommendera en chassikonfiguration som matchar den faktiska driftsmiljön snarare än en generisk kataloglista.
Bulkorderproduktionskörningar är schemalagda med dedikerad linjetid, vilket möjliggör konsekvent byggspecifikation över hela orderkvantiteten, tillsammans med enhetlig test- och inspektionsdokumentation för varje enhet som produceras under körningen. Ledtiderna varierar beroende på konfigurationskomplexitet och ordervolym och bekräftas under specifikationsgranskningsstadiet före produktionsschemaläggning. Faciliteter som koordinerar standardisering av flotta på flera ställen drar nytta av detta tillvägagångssätt, eftersom identiska byggspecifikationer över en produktionsserie minskar komplexiteten för underhåll över flera anläggningar och förenklar planering av reservdelslager.
Regionala efterlevnadskrav behandlas i specifikationsstadiet snarare än genom modifiering efter produktion. Konfiguration av elsystem, säkerhetsmärkning och strukturell certifieringsdokumentation är anpassade till destinationsmarknadens regelverk under den inledande byggnadsplaneringsfasen, vilket undviker förseningar och extra kostnader förknippade med eftermontering av efterlevnadsfunktioner på en färdig enhet.
Faciliteter som utvärderar utbyte eller flottans expansion bör dokumentera aktuella gångbredder, kugghöjder, golvbelastningsvärden och växlingscykel innan de begär konfigurationsrekommendationer – denna information bestämmer chassiklass, masthöjd och val av drivlina på ett mer tillförlitligt sätt än enbart kapacitetssiffror.
Rekommenderade produkter
Rekommenderad NEWS